Conceptos
Altura de capa en impresión 3D: cuál elegir y qué cambia
La altura de capa es el grosor de cada «rebanada» en la que el slicer corta tu modelo. Es el ajuste que más influye en dos cosas que notas enseguida: cuánto tarda la impresión y cuánto se ven las capas. Aquí tienes qué cambia, qué límites tiene según tu boquilla y cómo ahorrar tiempo sin perder acabado.
Qué cambia al subir o bajar la altura de capa
Prusa lo resume así: la altura de capa es el factor principal tanto del tiempo de impresión como de la resolución vertical. Capas más altas acortan mucho la impresión a cambio de que se vean más; capas más finas dan más detalle, pero tardan más. El efecto se nota sobre todo en las superficies inclinadas y curvas, donde las capas forman una escalera.
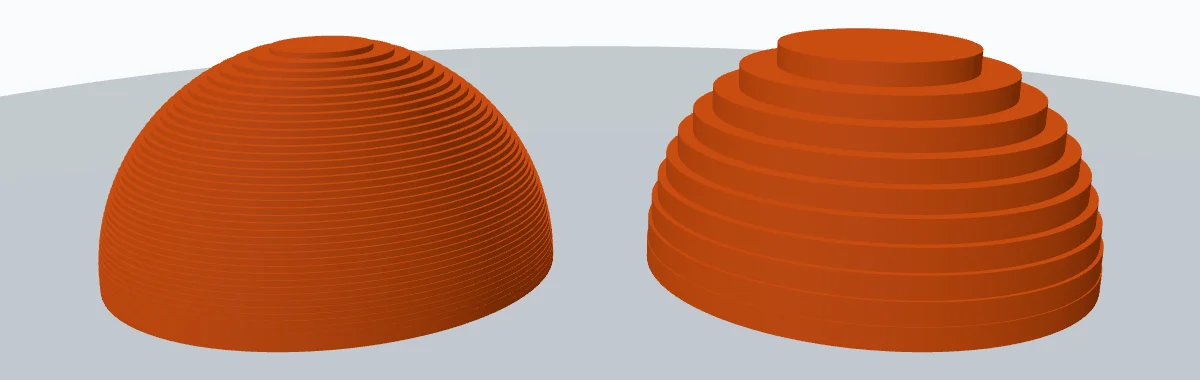
Hay un detalle que se olvida a menudo: la altura de capa solo cambia la resolución vertical. El detalle en horizontal, como el de un texto pequeño o un borde fino, depende sobre todo del diámetro de la boquilla (Prusa). Lo explicamos en qué es el hotend.
Los límites: tu boquilla manda
- Máximo: Prusa recomienda no pasar del 80 % del diámetro de la boquilla. Con la boquilla estándar de 0,4 mm, eso son unos 0,32 mm. Nunca puede superar el diámetro de la boquilla (PrusaSlicer da error si lo intentas).
- Mínimo útil: Prusa no aconseja bajar de 0,10 mm: con 0,07 o 0,05 mm la mejora es pequeña y el tiempo se dispara.
Altura de capa y velocidad
Hay una relación menos evidente. Bambu Lab explica que, con capas más finas, cada línea lleva menos plástico, así que el hotend tiene que fundir menos por segundo a la misma velocidad: es una forma de imprimir rápido sin pasarse del caudal volumétrico que admite. La contrapartida, como avisa la propia Bambu, es que hacen falta muchas más capas para la misma altura y el tiempo total aumenta mucho.
Qué altura elegir
Una orientación para una boquilla de 0,4 mm, siempre dentro de los límites anteriores:
0,10-0,12 mm
Miniaturas, figuras y piezas con curvas suaves donde las capas se notarían.
0,15-0,20 mm
La mayoría de piezas: buen equilibrio entre acabado y tiempo.
0,24-0,28 mm
Prototipos, soportes y piezas funcionales donde el aspecto importa poco (siempre por debajo del 80 % de la boquilla).
Algunas herramientas te piden la altura de capa con la que vas a imprimir. El generador de litofanías, por ejemplo, la usa para que la parte más fina de la pieza salga con varias capas sólidas.
La primera capa, aparte
Aunque imprimas con capas finas, puede convenir una primera capa más gruesa, que se adhiere mejor a la cama. Los slicers permiten fijarla aparte, en milímetros o como porcentaje de la altura normal (Prusa pone el ejemplo de un 150 %). Ojo: si la cambias, Prusa avisa de que probablemente tendrás que recalibrar la primera capa. Si la pieza no se te pega, repasa por qué no se pega la pieza.
El truco para no elegir: altura de capa variable
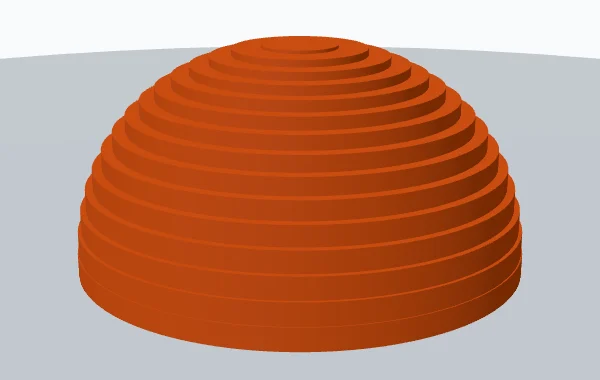
¿Por qué usar la misma altura en toda la pieza si la escalera solo se nota en las curvas? PrusaSlicer tiene una función de altura de capa variable que asigna capas finas solo donde hacen falta y gruesas en el resto, suavizando la transición. Según Prusa, el resultado puede ser una impresión bastante más corta con una pérdida de calidad mínima. Se puede aplicar de forma automática, a mano o combinando ambas.
Preguntas frecuentes
- ¿Qué altura de capa uso con una boquilla de 0,4 mm?
- Prusa recomienda no pasar del 80 % del diámetro de la boquilla: con 0,4 mm, unos 0,32 mm como máximo. Para la mayoría de piezas, algo en torno a 0,15-0,20 mm es un buen equilibrio; para detalle fino, 0,10-0,12 mm.
- ¿Merece la pena imprimir a 0,05 mm?
- Casi nunca. Prusa no aconseja bajar de 0,10 mm porque la mejora de calidad con 0,07 o 0,05 mm es pequeña y el tiempo de impresión se dispara.
- ¿La altura de capa mejora el detalle de los bordes?
- No: solo cambia la resolución vertical. El detalle en horizontal (XY) depende sobre todo del diámetro de la boquilla, como recuerda Prusa.
- ¿Por qué la primera capa suele ser más gruesa?
- Porque una primera capa algo más alta se adhiere mejor a la cama, incluso cuando el resto se imprime con capas finas. Si la cambias, Prusa avisa de que probablemente tendrás que recalibrar la primera capa.
Fuentes
- Prusa Knowledge Base — Layers and perimeters
- Prusa Knowledge Base — Variable layer height function
- Bambu Lab Wiki — Volumetric speed and how it impacts 3D printing
- Renders propios con three.js; las capas están exageradas para que se vean.